微通道反应器在精细化工业的应用前景
微通道反应器 2026-10-31
随着技术的不断进步,化工行业正向着更高效率、更安全的方向发展。而在这一进程中,微通道反应器以其独特的优势,在各个领域崭露头角。
微通道反应器的基本概念与特性
微通道反应器是一种创新性的化学工程设备,其核心特征是将传统反应过程中的管路尺寸缩小至毫米级别。这种设计不仅显著提升了传热和传质的效果,还有效地提高了操作的安全性与灵活性。
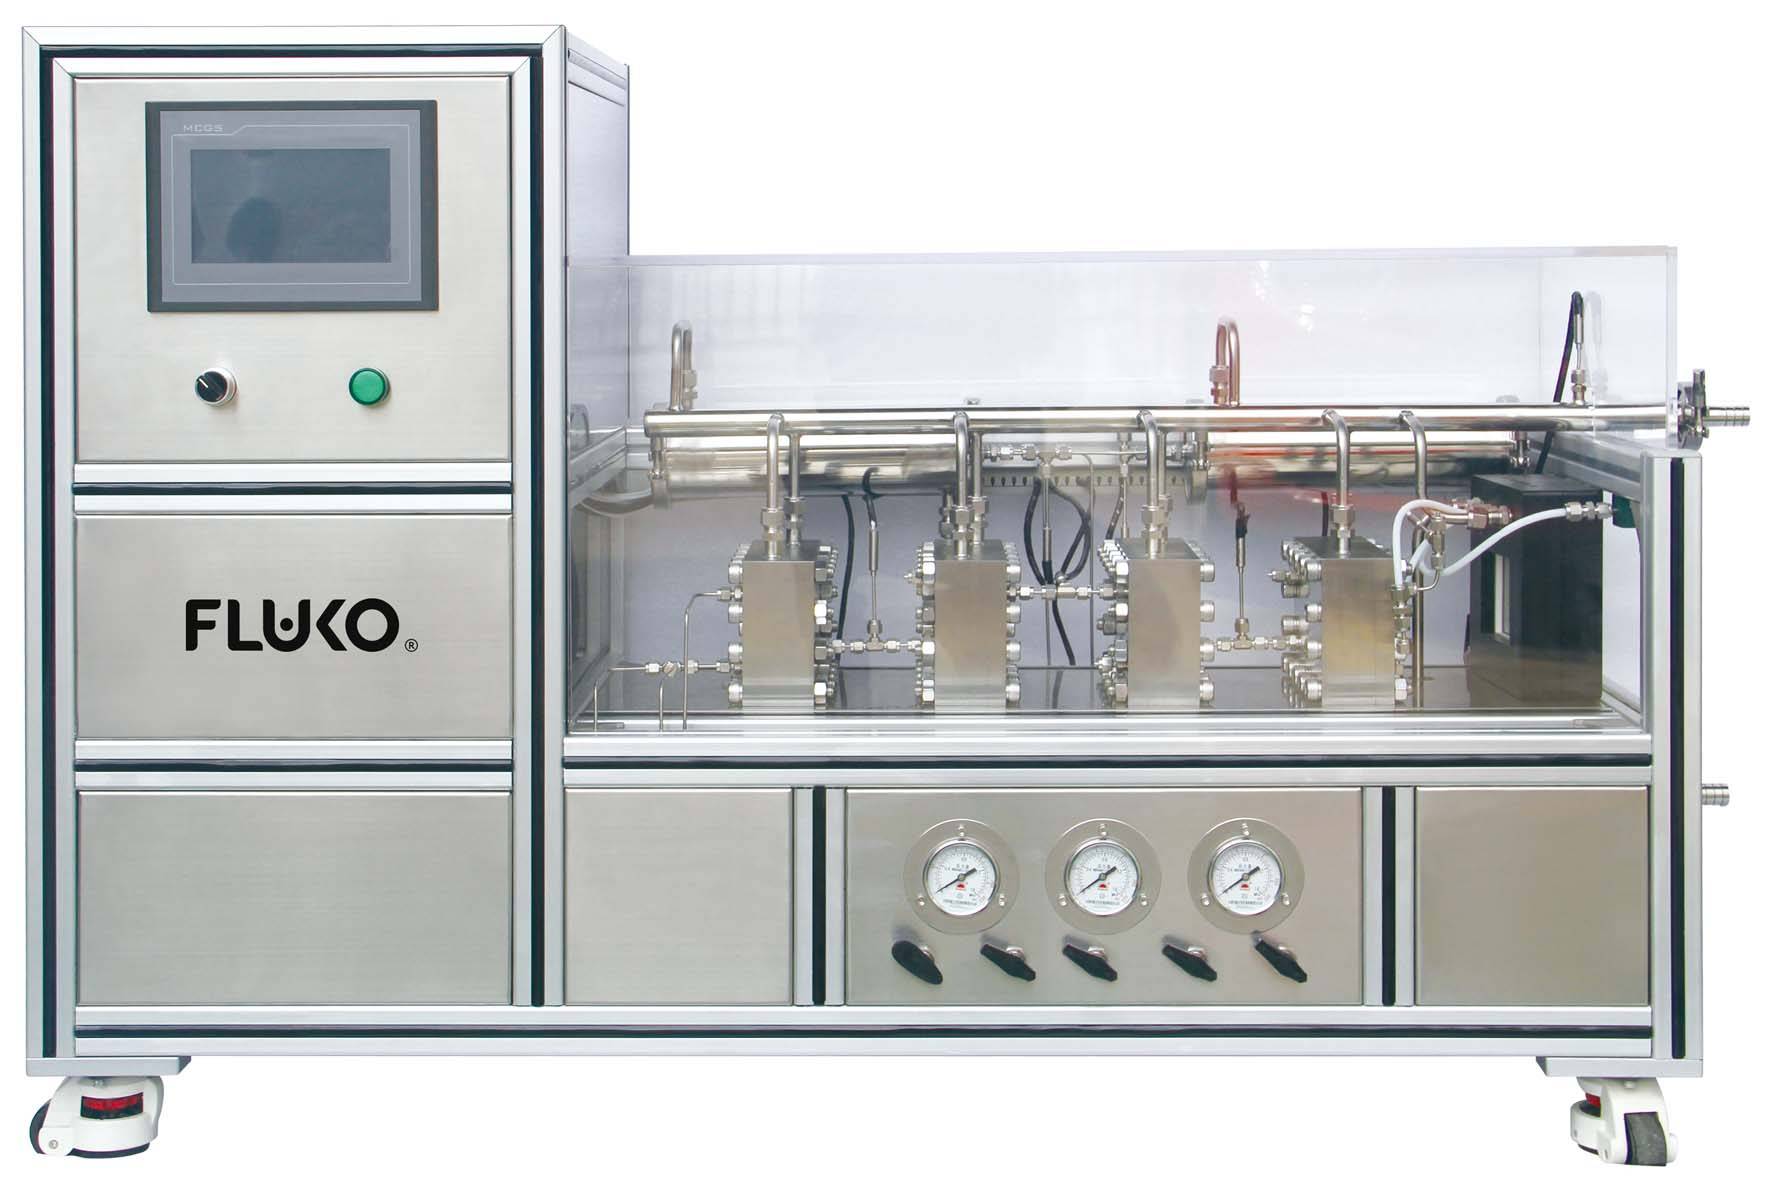
- 高效传热与传质:通过减小流体在通道内的接触面积和流动路径长度,微通道反应器能够实现更快的热量交换以及更加均匀的物质混合。
- 安全性提高:由于反应介质在装置内停留时间极短,一旦出现异常情况可以近乎瞬间停车并排出危险物料,大大降低了事故风险。
- 适应性强、灵活性高:无论是连续生产还是间歇操作都能轻松应对;同时通过对通道尺寸及工艺参数的精确控制实现复杂多变的操作需求。
应用实例解析:精细化工领域
在精细化工行业中,微通道反应器更是展现出了无可比拟的优势。比如用于香精香料合成过程中,该技术可以通过优化反应条件极大地减少副产物生成量,同时保持目标产物的纯度和产量。
以一种新型有机化合物的制备为例,在传统釜式工艺中往往需要经历多个步骤及繁琐的操作流程;而在采用微通道反应器后,整个合成过程可以简化至最少几步一步完成,并且操作温度更加温和、能耗较低。这不仅大幅降低了生产成本还保证了最终产品的质量。
总结与展望
综上所述,随着科技的发展和市场需求的不断变化,微通道反应器凭借其在传热效率、安全性以及适应性方面的突出表现正在逐步成为精细化工及其他众多领域中的重要工具。未来,我们有望看到更多创新成果应用于实际生产中,并为推动整个化学工业向绿色可持续方向发展贡献力量。